

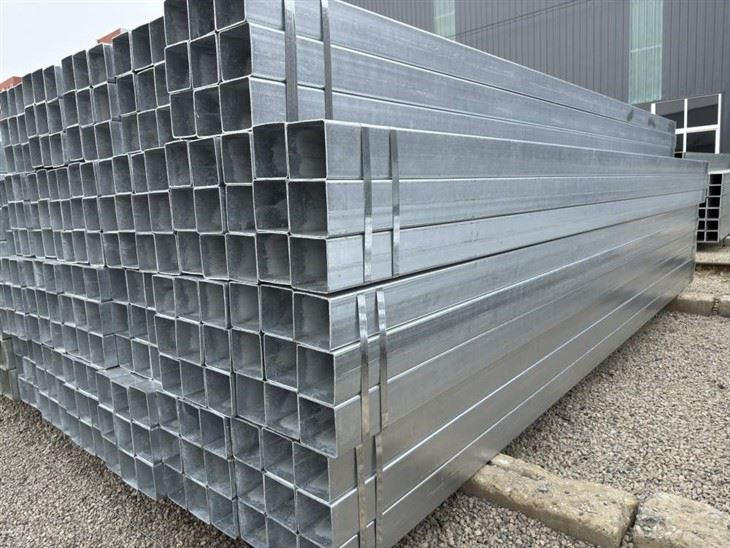


Tianjin Brisk Metalwork Co., Ltd. jest jednym z wiodących producentów i dostawców kwadratowych profili zamkniętych HDG w Chinach. Dysponujemy-wiodącym na świecie sprzętem produkcyjnym i dużymi możliwościami produkcyjnymi. Zachęcamy do zakupu luzem, trwałego, kwadratowego pustego przekroju z wykończeniem powierzchni hdg z naszej fabryki.
Energiczna stal z Tianjin jest jednym z producentów kwadratowych pustych sekcji HDG do wykończenia powierzchni w Chinach. Nasze produkty eksportujemy głównie na Bliski Wschód, do Azji Południowo-Wschodniej, Europy, Nowej Zelandii i innych regionów. Jeśli chcesz dowiedzieć się więcej o naszych produktach, skontaktuj się z nami i prześlij listę zakupów.
PRODUKT
Energiczna stal z Tianjinskoncentruj się na produkcji i dostarczaniu profili zamkniętych i rur stalowych


Definicja i przegląd produktu
A Wykończenie powierzchni-ocynkowanej ogniowo (HDG) Kwadratowa sekcja pusta (SHS)to formowana na zimno{0}}lub wykończona-na gorąco, spawana rura ze stali konstrukcyjnej o kwadratowym- przekroju poprzecznym, która została poddana-poprodukcyjnemu-procesowi cynkowania ogniowego. W przeciwieństwie do profili wstępnie-ocynkowanych (gdzie taśma stalowa jest powlekana przed walcowaniem-i spawaniem), profile puste z prawdziwego HDG są całkowicie zanurzane w kąpieli ze stopionego cynku po zakończeniu procesów mechanicznego formowania i spawania.
Dzięki tej metalurgicznej integracji powstaje ciągła, wielowarstwowa-powłoka ze stopu cynku-żelaza, która pokrywa zarówno powierzchnię zewnętrzną, jak i wewnętrzną, łącznie z krytycznym obszarem szwu spawalniczego. Charakteryzujące się wysoką sztywnością skrętną, wysokim stosunkiem wytrzymałości-do-masy i niezrównaną odpornością na korozję atmosferyczną, kwadratowe kształtowniki drążone HDG stanowią doskonały wybór do zastosowań nośnych-narażonych na działanie silnie korozyjnych środowisk zewnętrznych lub przemysłowych.
Podstawowe zalety technologiczne i proces produkcyjny

Faza produkcji rur konstrukcyjnych
- Wysoko-precyzyjne formowanie na zimno:Wysokiej jakości kręgi-walcowane na gorąco ze stali węglowej są nacinane i stopniowo przepuszczane przez szereg progresywnych rolek, tworząc precyzyjny kwadratowy profil.
- Spawanie indukcyjne o wysokiej-częstotliwości (HFI):Krawędzie wzdłużne są stapiane przy użyciu-stanu stałego prądów indukcyjnych o wysokiej-częstotliwości bez wprowadzania metali wypełniających, co zapewnia jednorodną strefę spoiny odpowiadającą wytrzymałości metalu rodzimego.
- Wyżarzanie spoin online:Ścieg spoiny poddawany jest miejscowej obróbce cieplnej w celu normalizacji struktury ziaren, eliminując kruche fazy martenzytyczne.
Zaawansowany cykl-cynkowania ogniowego (zgodny z ASTM A123)
- Odtłuszczanie żrące:Ciężkie zanieczyszczenia organiczne, oleje frezarskie i smary powierzchniowe są usuwane chemicznie w gorącej kąpieli alkalicznej.
- Trawienie kwasem solnym:Skrawki zanurza się w roztworze hamowanego HCl w celu usunięcia zgorzeliny walcowniczej i tlenków żelaza, odsłaniając atomowo czyste podłoże żelazne.
- Płukanie i topienie:Po płukaniu czystą wodą następuje zanurzenie w gorącym roztworze topnika chlorku cynku i amonu. Zapobiega to wstępnemu-utlenianiu przed wejściem do kąpieli cynkowej i zwiększa zdolność zwilżania roztopionego metalu.
- Zanurzenie stopionego cynku:Sekcje stalowe są powoli opuszczane do kotła do cynkowania-wyłożonego ceramiką, zawierającego 99,995% czystego stopionego cynku, utrzymywanego w temperaturze od 445 do 460 stopni. Szybkość zanurzenia i czas przebywania są precyzyjnie kalibrowane w oparciu o grubość ścianki, aby umożliwić pełne utworzenie odrębnych warstw stopu cynku-żelaza (Gamma, Delta, Zeta) zwieńczonych zewnętrzną warstwą czystego cynku (Eta).
- Kontrolowane hartowanie i pasywacja:Rury są wyjmowane i natychmiast stabilizowane poprzez hartowanie w wodzie, a następnie poddawane-chemicznej pasywacji wolnej od chromianów, aby zapobiec tworzeniu się-mokrych plam podczas przechowywania (białej rdzy) podczas transportu morskiego.
Międzynarodowe standardy produkcyjne i gatunki stali
Zgodność z rygorystycznymi międzynarodowymi przepisami inżynieryjnymi gwarantuje, że nasze kwadratowe kształtowniki zamknięte posiadają przewidywalne właściwości mechaniczne, dokładne tolerancje wymiarowe i jednolity skład chemiczny. Produkujemy i dostarczamy produkty zgodnie z następującymi podstawowymi światowymi standardami:
Normy ASTM (Ameryka Północna)
- ASTM A500 / A500M:Standardowa specyfikacja dla-formowanych na zimno, spawanych i bezszwowych rur konstrukcyjnych ze stali węglowej, okrągłych i kształtowych.
Wspólne oceny:Klasa A, klasa B (najczęściej stosowana w przypadku ram konstrukcyjnych), klasa C (wyższa wytrzymałość na rozciąganie i granica plastyczności).
- ASTM A123 / A123M:Norma regulująca sam proces-cynkowania ogniowego, regulująca minimalną grubość powłoki w zależności od masy materiału.
Normy EN (europejskie i międzynarodowe)
- EN 10219-1 i 2:Formowane na zimno-formowane na zimno profile zamknięte konstrukcyjne ze stali-niestopowych i stali drobnoziarnistej-.
Wspólne oceny:S235JRH, S275J0H, S275J2H, S355J0H, S355J2H (gatunek premium oferujący wysoką granicę plastyczności w temperaturach poniżej zera).
- EN 10210-1 i 2:Wykończone na gorąco kształtowniki zamknięte-konstrukcyjne. Preferowany do konstrukcji nośnych-dynamicznie ze względu na zminimalizowane naprężenia własne.
Wspólne oceny:S355NH, S355NLH.
Normy AS/NZS (Oceania)
- AS/NZS 1163:Profile zamknięte ze stali konstrukcyjnej są szeroko stosowane w Australii i Nowej Zelandii.
Wspólne oceny:C250L0, C350L0, C450L0 (konfiguracje strukturalne o-wysokiej-wytrzymałości).
Rozwiązanie problemów branży: uchwała HDG
Menedżerowie ds. zakupów na całym świecie borykają się z poważnymi awariami konstrukcyjnymi i stratami handlowymi wynikającymi z niespełniających norm rur stalowych konstrukcyjnych. Poniżej przedstawiono, w jaki sposób nasza linia produktów HDG rozwiązuje najbardziej palące problemy branży:
| Problem związany z zaopatrzeniem i inżynierią | Tryb awarii-wstępnie ocynkowanej/malowanej | Prawdziwe rozwiązanie HDG |
| Korozja wewnętrzna i przedwczesne rdzewienie | Wilgoć skrapla się wewnątrz pustych profili. W-wstępnie ocynkowanych rurach wewnętrzny szew spawalniczy jest odsłonięty, co prowadzi do ukrytego utleniania i katastrofalnego zawalenia się konstrukcji od wewnątrz. | Całkowita powłoka zanurzeniowa:Stopiony cynk przepływa płynnie przez wnętrze rury, tworząc identyczną barierę ochronną na wewnętrznych ściankach i eliminując zlokalizowane ogniwa galwaniczne. |
| Mikro-pęknięcia i złamania naprężeniowe | Naprężenia szczątkowe powstałe w wyniku agresywnego-formowania na zimno w połączeniu z-spawaniem o niskiej jakości{1}}prowadzą do mikro-pęknięć wzdłuż spoiny wzdłużnej podczas silnego obciążenia cyklicznego. | Odprężanie termiczne:Kąpiel w stopionym cynku o temperaturze 450 stopni działa jak obróbka cieplna-łagodząca częściowe naprężenia, stabilizując strukturę mikrokrystaliczną-formowanej na zimno stali. |
| Wysokie wymagania konserwacyjne i rozwarstwianie powłoki | Powłoki organiczne, podkłady i farby barierowe ulegają degradacji pod wpływem intensywnego promieniowania ultrafioletowego (UV), co wymaga ponownego malowania co 3 do 5 lat. | Metalurgiczne wiązanie międzyfazowe:Cynk reaguje chemicznie ze stalowym podłożem, tworząc odporną na ścieranie-warstwę stopu, która nie może się złuszczać, łuszczyć ani rozwarstwiać pod wpływem promieni UV ani uderzeń mechanicznych. |
| Pocienianie krawędzi i narożników | Podczas-malowania natryskowego lub malowania proszkowego napięcie powierzchniowe powoduje odrywanie się powłoki od ostrych narożników ustawionych pod kątem 90 stopni, przez co stają się one podatne na uszkodzenia. | Zwiększenie grubości narożników:Reakcja chemiczna-zanurzania na gorąco w naturalny sposób powoduje osadzenie równej lub nieco grubszej warstwy cynku na zewnętrznych promieniach, wzmacniając najbardziej krytyczne obszary geometryczne. |
Kompleksowe specyfikacje wymiarowe i techniczne
| Parametry techniczne | Zakres specyfikacji i tolerancje | Zgodność inżynieryjna i uwagi |
|
Średnica zewnętrzna (OD) |
20 mm × 20 mm do 500 mm × 500 mm |
±0,5% wymiaru nominalnego. |
|
Grubość ścianki (WT) |
1,3 mm do 40,0 mm | Maksymalne odchylenie od ±5,0% do ±10,0% w zależności od klasy standardu. |
|
Tolerancje długości |
Standardowe zapasy: 5,8 m, 6,0 m, 11,8 m, 12,0 m Cięcie niestandardowe: w granicach ± 2,0 mm |
Długości 5,8 m i 11,8 m są wysoce zoptymalizowane pod kątem standardowego transportu kontenerów morskich o długości 20 stóp/40 stóp. |
|
Masa / grubość powłoki cynkowej |
Rura cynkowana ogniowo > 35μm Rura ocynkowana 20-30 g/m2 |
W pełni zgodny ze specyfikacjami ASTM A123 / EN ISO 1461 dla agresywnych środowisk korozyjnych. |
|
Prostokątność boków |
90 stopni ± 0,5 stopnia | Zapewnia precyzyjne wyrównanie geometryczne podczas montażu ram konstrukcyjnych i-pasowania pod dużym obciążeniem-. |
|
Prostota |
Mniejsza lub równa 0,15% całkowitej długości rury | Ma kluczowe znaczenie dla minimalizacji mimośrodowego obciążenia konstrukcyjnego w pionowych kolumnach i filarach. |
Ukierunkowane scenariusze zastosowań
Symetria architektoniczna i wielokierunkowa wytrzymałość konstrukcyjna kwadratowego przekroju pustego sprawiają, że jest on bardzo wszechstronny w różnych sektorach na całym świecie:
- Ramy infrastruktury komercyjnej i budynków:Podstawowe kolumny, kratownice, ramy przestrzenne i wsporniki ścian osłonowych na lotniska, dachy stadionów i-wieżowce komercyjne.
- Systemy energii odnawialnej:Wytrzymałe-użytkowe-naziemne mocowania do śledzenia energii słonecznej, rury reakcyjne i platformy konstrukcyjne turbin wiatrowych narażone na ciągłe warunki atmosferyczne.
- Produkcja maszyn przemysłowych:Sztywne podwozia, suwnice pomostowe, ramy wsporcze przenośników i platformy sprzętu rolniczego wymagające dużej wytrzymałości na skręcanie.
- Inżynieria lądowa i infrastruktura morska:Platformy usługowe na morzu, barierki zabezpieczające na wybrzeżu, suwnice do znaków drogowych, elementy konstrukcyjne mostów i obiekty postojowe w portach.
Porównawcza analiza techniczna: macierz wyboru źródeł
| Kryteria oceny | Prawdziwy post-Wytwarzanie HDG SHS | Wstępnie-stal ocynkowana SHS | Standardowo malowana / podkładowa stal węglowa SHS |
| Średnia grubość warstwy cynku | 35-50μm | 15-20μm | 0μm (tylko warstwa polimeru) |
| Ochrona przed korozją szwów spawalniczych | 100% pełna ochrona(powlekane-spawanie) | Wrażliwy (cynk wypala się na linii spawania) | Może wystąpić całkowite pęknięcie lakieru |
| Ochrona powierzchni wewnętrznej | Kompletna powłoka metalurgiczna | Powłoka barierowa o minimalnej/niskiej-klasie | Niezabezpieczony (wysokie ryzyko wewnętrznej rdzy) |
| Konserwacja-Darmowa żywotność (środowisko C3) | 50+ lat | 10–15 lat | 3–5 lat (wymaga ciągłego malowania) |
| Początkowy współczynnik kosztów zaopatrzenia | Średni-Wysoki | Średni | Niski |
| Całkowity koszt cyklu życia (LCC) | Najniższy(Zero konserwacji w całym cyklu życia) | Średni-Wysoki | Najwyższy (wygórowane koszty pracy związanej z konserwacją) |
Często zadawane pytania (FAQ)
P: Czy kwadratowe kształtowniki zamknięte HDG można spawać bezpośrednio-na miejscu podczas instalacji?
Odp.: Tak, ale należy wdrożyć określone procedury techniczne. Spawanie przez powłokę cynkową uwalnia opary tlenku cynku, które mogą powodować zagrożenie dla zdrowia w miejscu pracy (gorączka dymów metali) i wprowadzać porowatość do jeziorka spawalniczego. Przed wykonaniem spoiny powłokę cynkową należy zeszlifować mechanicznie w odległości około 25-50 mm od strefy spawania. Po uzyskaniu certyfikatu spoiny konstrukcyjnej odsłonięty obszar należy natychmiast odnowić za pomocą podkładu o wysokiej zawartości-pyłu cynkowego, zawierającego co najmniej 92% czystego cynku w suchej powłoce, zgodnie z normą ASTM A780.
P: Jaka jest techniczna różnica między-ocynkowanym wstępnie SHS a prawdziwym-ocynkowanym ogniowo wykończeniem powierzchni SHS?
A:
Podstawowa różnica polega na kolejności produkcji. Wstępnie-rury ocynkowane są wykonane z blach stalowych, które zostały już ocynkowane w hucie stali. Podczas-formowania walcowego i-spawania wysokiej częstotliwości z rurą, cynk w spoinie ulega wypaleniu i wymaga wtórnej naprawy natryskowej, przez co jest on podatny na uszkodzenia. Ponadto powłoki-wstępnie ocynkowane są cienkie (15–20 μm). Profile True HDG są formowane z surowej czarnej stali i zanurzane w stopionym cynkuPocała produkcja została ukończona. Daje to znacznie grubszą (60-100 μm), w pełni ciągłą powłokę na spoinie i przestrzeniach wewnętrznych, zapewniając wykładniczo doskonałą odporność na korozję.
P: Jak zapobiec zniekształceniom konstrukcyjnym lub skręcaniu długich kwadratowych kształtowników zamkniętych podczas-procesu cynkowania w wysokiej temperaturze?
Odp.: Zniekształcenia strukturalne powstają w wyniku nierównomiernego odprężenia naprężeń szczątkowych, gdy stal wchodzi do kąpieli cynkowej o temperaturze 450 stopni. Łagodzimy to poprzez dwie różne praktyki inżynieryjne. Po pierwsze, ściśle kontrolujemy parametry-formowania walcowego i oferujemy opcjonalną normalizację-obróbki cieplnej online w celu obniżenia naprężeń wewnętrznych przed cynkowaniem. Po drugie, projektujemy niestandardowe wewnętrzne ramy wentylacyjne i drenażowe. Umożliwia to szybkie napełnianie i spływanie stopionego cynku podczas zanurzania, zapobiegając nierównym gradientom termicznym na powierzchniach profili.
P: Jak wybrać pomiędzy normą ASTM A500 klasa B a normą EN 10219 S355J2H w przypadku zagranicznego projektu konstrukcyjnego?
Odp.: Twój wybór zależy przede wszystkim od przepisów projektu technicznego (AISC vs. Eurokod) i kryteriów obciążenia. ASTM A500 klasa B to standardowa opcja w projektach w Ameryce Północnej, zapewniająca minimalną granicę plastyczności 317 MPa (46 ksi). Z kolei EN 10219 S355J2H to najwyższej jakości gatunek konstrukcyjny, szeroko stosowany na całym świecie, oferujący wyższą minimalną granicę plastyczności wynoszącą 355 MPa i gwarantowaną udarność Charpy'ego w temperaturach poniżej zera (-20 stopni). Jeśli Twój projekt obejmuje obciążenia dynamiczne lub mroźny klimat, S355J2H zapewnia doskonałe marginesy bezpieczeństwa konstrukcyjnego i może pozwolić na zmniejszenie grubości ścian.


Popularne Tagi: wykończenie powierzchni hdg kwadratowe profile puste, Chiny producenci, dostawcy, fabryki wykończenia powierzchni hdg kwadratowe profile puste, Budowanie z pustą sekcją, EN 10210 Hot uformowane puste sekcje, przekrój przekroju pustego, cena profili zamkniętych, niezawodna sekcja pustej, Pustna sekcja małej średnicy


