


Hej tam! Jako dostawca rur LSAW z wielką przyjemnością przeprowadzę Cię przez proces produkcji rur LSAW. To dość fascynująca podróż od surowców do produktu końcowego. Opowiem Ci o tym krok po kroku.
Krok 1: Kontrola surowca
Przede wszystkim zaczynamy od surowców. Otrzymujemy blachy stalowe, które stanowią budulec naszych rur LSAW. Płyty te muszą spełniać rygorystyczne standardy jakości. Sprawdzamy skład chemiczny, czy zawiera odpowiednią ilość pierwiastków takich jak węgiel, mangan i inne. Przyglądamy się również właściwościom mechanicznym, takim jak wytrzymałość na rozciąganie i granica plastyczności. Ma to kluczowe znaczenie, ponieważ jakość surowców bezpośrednio wpływa na jakość końcowej rury. Na przykład, jeśli płyta stalowa jest zanieczyszczona lub nie ma wymaganej wytrzymałości, rura może nie wytrzymać ciśnienia, dla którego została zaprojektowana. Jeśli interesują Cię konkretne rodzaje rur stalowych, możesz sprawdzićRURA STALOWA ASTM A671/A672 CL42.
Krok 2: Cięcie płyty
Gdy surowce przejdą kontrolę, przychodzi czas na przycięcie blach stalowych do odpowiedniego rozmiaru. Aby zapewnić precyzyjne cięcia, wykorzystujemy zaawansowane maszyny tnące. Długość i szerokość ciętych płyt uzależniona jest od specyfikacji produkowanych przez nas rur LSAW. Ten krok jest ważny, ponieważ dokładne cięcie gwarantuje, że rury będą miały prawidłowe wymiary i będą dobrze dopasowane do siebie podczas kolejnych procesów produkcyjnych.

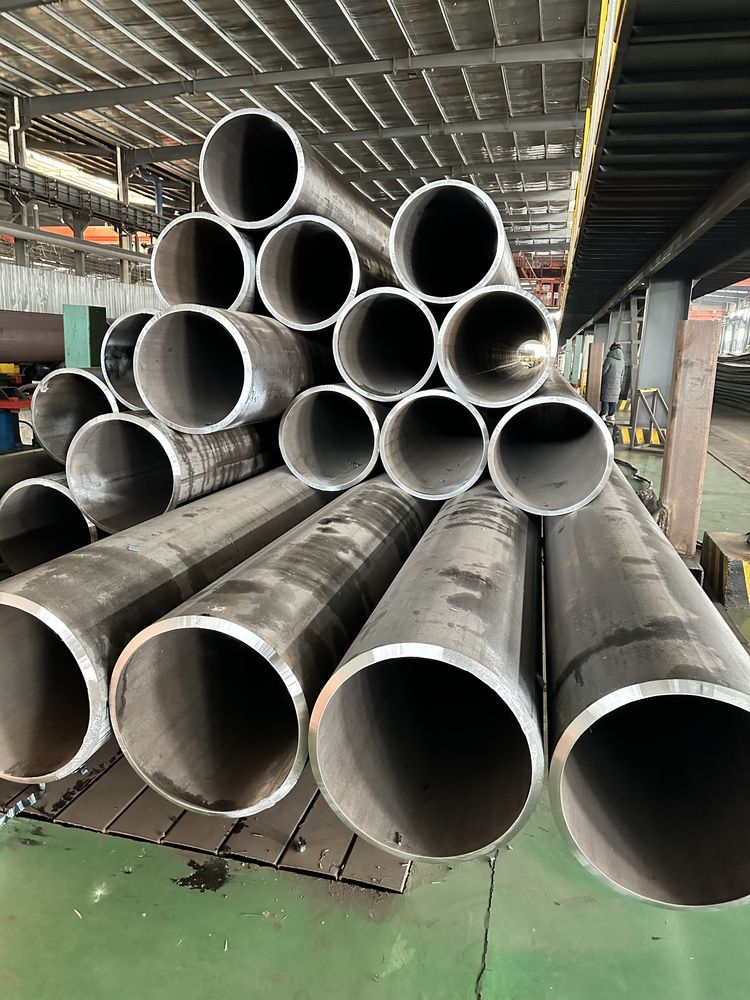
Krok 3: Frezowanie krawędzi
Po cięciu wykonujemy frezowanie krawędziowe na płytach. Proces ten polega na obróbce krawędzi płyt w celu uzyskania gładkiej i prostej powierzchni. Krawędzie należy wyfrezować pod określonym kątem i na określoną szerokość, aby zapewnić odpowiednie dopasowanie płyt podczas formowania rury. Frezowanie krawędzi pomaga również usunąć wszelkie zadziory i nierówności na krawędziach, które mogłyby później wpłynąć na jakość spawania.
Krok 4: Gięcie płyty
Teraz przychodzi zabawna część - wyginanie płytek w okrągły kształt. Używamy dużych giętarek, aby stopniowo zaginać blachy, aż utworzą cylinder. Proces ten wymaga dużej precyzji i kontroli, aby zapewnić, że rura ma jednakową średnicę i grubość ścianki. Proces gięcia jest dokładnie monitorowany, aby zapobiec powstaniu na rurze jakichkolwiek defektów, takich jak zmarszczki czy pęknięcia.
Krok 5: Spawanie
Po wygięciu płyt w cylinder przyszedł czas na zespawanie krawędzi. Do rur LSAW stosujemy spawanie łukiem krytym (SAW). SAW to wysoce wydajna i niezawodna metoda spawania, która zapewnia mocne i trwałe spoiny. Podczas procesu spawania na obszar spawania nakładana jest warstwa topnika, aby chronić spoinę przed utlenianiem i zanieczyszczeniem. Drut spawalniczy jest wprowadzany do obszaru spawania, a pomiędzy drutem a rurą powstaje łuk elektryczny. Ciepło łuku topi drut i krawędzie rury, łącząc je ze sobą. Po pierwszym spawaniu często wykonujemy drugie przejście spawania, aby zapewnić jakość spoiny. Jeśli chcesz dowiedzieć się więcej o rurach LSAW w ogóle, sprawdźRury LSAW.
Krok 6: Badania nieniszczące
Po spawaniu rur przeprowadzamy badania nieniszczące (NDT). Badania NDT to kluczowy etap zapewniający integralność spoin i ogólną jakość rur. Stosujemy takie metody, jak badania ultradźwiękowe (UT), badania radiograficzne (RT) i badania magnetyczno-proszkowe (MT), aby wykryć wszelkie wady wewnętrzne lub powierzchniowe rur. UT wykorzystuje fale dźwiękowe o wysokiej częstotliwości do wykrywania wad wewnątrz rury, podczas gdy RT wykorzystuje promienie rentgenowskie lub gamma do stworzenia obrazu wewnętrznej struktury rury. MT służy do wykrywania defektów powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych. Wszelkie rury, które nie przejdą badania NDT, są albo naprawiane, albo odrzucane.
Krok 7: Rozszerzanie i prostowanie
Po przejściu rur przez NDT wykonujemy operacje rozszerzania i prostowania. Rozszerzanie pomaga poprawić okrągłość i dokładność wymiarową rur. Do rozprężania rur do wymaganej średnicy używamy maszyn hydraulicznych. Prostowanie jest również ważne, aby rury były proste i wolne od zagięć lub skrętów. Do dociskania rur i korygowania wszelkich odchyleń od linii prostej wykorzystujemy prostownice.
Krok 8: Kontrola końcowa
Po rozprężeniu i wyprostowaniu rury poddawane są kontroli końcowej. Sprawdzamy wymiary, wykończenie powierzchni i właściwości mechaniczne rur, aby upewnić się, że spełniają one specyfikacje klienta i standardy branżowe. Wykonujemy również próbę hydrostatyczną rur, sprawdzając ich wytrzymałość na ciśnienie. Podczas próby hydrostatycznej rury napełnia się wodą i poddaje działaniu ciśnienia do określonego poziomu przez określony czas. Wszelkie rury wykazujące oznaki wycieku lub uszkodzenia podczas próby hydrostatycznej są odrzucane.
Krok 9: Powlekanie i pakowanie
Gdy rury przejdą kontrolę końcową, nakładamy na nie powłokę zabezpieczającą przed korozją. Dostępne są różne rodzaje powłok, takie jak powłoka epoksydowa, powłoka polietylenowa i powłoka cynkowa. Wybór powłoki zależy od zastosowania i środowiska, w którym rury będą używane. Po pokryciu rury są pakowane do wysyłki. Stosujemy odpowiednie materiały opakowaniowe zabezpieczające rury podczas transportu i magazynowania.
Krok 10: Wysyłka
Wreszcie gotowe rury LSAW są gotowe do wysyłki do naszych klientów. Współpracujemy ze sprawdzonymi partnerami logistycznymi, aby zapewnić bezpieczną i terminową dostawę rur. Naszym klientom udostępniamy również całą niezbędną dokumentację, taką jak certyfikaty jakości i protokoły kontroli.
Jeśli jesteś na rynku wysokiej jakości rur LSAW, niezależnie od tego, czy jest toRURA STALOWA ASTM A671/A672 CL42,Rury LSAW, LubRura do palowania ASTM A252, nie wahaj się z nami skontaktować. Jesteśmy tutaj, aby zapewnić Ci najlepsze produkty i usługi. Rozpocznijmy rozmowę na temat Twoich konkretnych potrzeb i zobaczmy, jak możemy współpracować!
Referencje
- Standardy branżowe i wytyczne dotyczące produkcji rur LSAW
- Literatura techniczna dotycząca właściwości blach stalowych i procesów spawania


