


Tianjin Brisk Metalwork Co., Ltd. jest jednym z wiodących producentów i dostawców rur ze stali ciętej na zimno-w Chinach. Dysponujemy-wiodącym na świecie sprzętem produkcyjnym i dużymi możliwościami produkcyjnymi. Zachęcamy do zakupu wytrzymałych,-rozciąganych na zimno rur stalowych z naszej fabryki.
Energiczna stal z Tianjin jest jednym z producentów-rozszerzonych rur stalowych LSAW na zimno w Chinach. Nasze produkty eksportujemy głównie na Bliski Wschód, do Azji Południowo-Wschodniej, Europy, Nowej Zelandii i innych regionów. Jeśli chcesz dowiedzieć się więcej o naszych produktach, skontaktuj się z nami i prześlij listę zakupów.
PRODUKT
Energiczna stal z Tianjinskoncentruj się na produkcji i dostarczaniu profili zamkniętych i rur stalowych


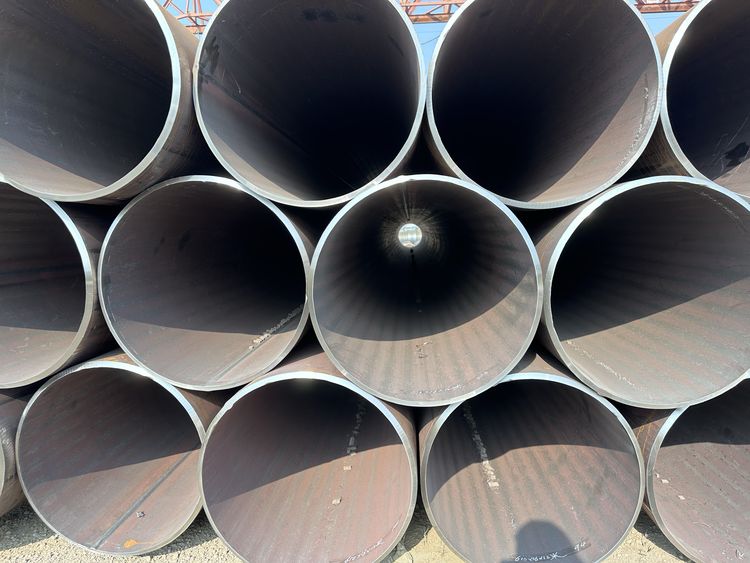
Jakie faktycznie zmiany rozszerzalności na zimno w rurze
- Okrągłość (okrągłość):zewnętrzna-rura-okrągła jest wypychana z powrotem w kierunku prawdziwie okrągłego-przekroju poprzecznego, co ma bezpośrednie znaczenie dla dopasowania-w terenie i dokładnych obliczeń-naprężenia ściany pod ciśnieniem wewnętrznym.
- Tolerancja średnicy:rozszerzanie powoduje, że rura uzyskuje węższą, bardziej powtarzalną końcową średnicę zewnętrzną, niż można osiągnąć samodzielnie poprzez formowanie.
- Naprężenie szczątkowe:część naprężeń powstałych podczas formowania i spawania ustępuje w miarę rozszerzania się rury.
- Zachowanie granicy plastyczności:warto to sprecyzować, a nie przemilczeć. Rozszerzanie na zimno zwykle nieznacznie zwiększa granicę plastyczności rury przy rozciąganiu (utwardzanie przez odkształcenie), ale może również wprowadzić efekt Bauschingera -, czyli zmniejszenie granicy plastyczności przy ściskaniu w kierunku przeciwnym do przyłożonego odkształcenia. API 5L uwzględnia to w swoich wymaganiach dotyczących testów i kwalifikacji, co jest jednym z powodów, dla których certyfikaty walcowni rur ekspandowanych powinny przedstawiać rzeczywiste wyniki testów mechanicznych po-rozszerzaniu, a nie tylko certyfikaty płyt przed{{5}rozszerzaniem.
Nic z tego nie sprawia, że-rura rozciągana na zimno jest w pewnym sensie „lepsza” -, ale sprawia, że jest ona bardziej przewidywalna wymiarowo i mechanicznie, a tego właśnie potrzebują duże projekty rurociągów, aby zapewnić spójną instalację w terenie i zgodność projektu-z przepisami.
Typowy zakres specyfikacji
| Parametr | Typowa wartość |
|---|---|
| Proces produkcyjny | UOE lub JCOE z rozprężaniem mechanicznym |
| Współczynnik ekspansji | Około. 0.8%–1,5% średnicy (w zależności od młyna- i specyfikacji-) |
| Normy regulujące rury | API 5L |
| Zakres OD | 406 mm–1420 mm (16"–64") |
| Grubość ścianki | Do około 40–60 mm w zależności od wydajności młyna |
| Gatunki stali | API 5L klasa B do X80 (X100/X120 dostępne w niektórych hutach) |
| Testy po-rozszerzeniu | Próba ciśnienia hydrostatycznego, badanie ultradźwiękowe (UT) spoiny i korpusu, kontrola wymiarów/okrągłości |
Dokładny współczynnik rozszerzalności i wymagania dotyczące testów po-rozszerzeniu różnią się w zależności od specyfikacji projektu i tego, która edycja API 5L reguluje zamówienie - nie jest to stały numer uniwersalny i dostawca podający go bez odniesienia do obowiązującej wersji standardowej powinien zostać poproszony o wyjaśnienie.
Przewodnik zakupowy: pytania, które warto zadać przed złożeniem zamówienia
- Czy certyfikat testu walcarki odzwierciedla właściwości po-rozszerzeniu, czy tylko przychodzącą płytę?Jest to najważniejsza kontrola dokumentów. Właściwości mechaniczne (granica plastyczności, wytrzymałość na rozciąganie, wydłużenie) mogą ulec zmianie po rozszerzeniu na zimno. Certyfikat, który zawiera jedynie dane-walni, nie informuje, z jakim testem faktycznie została ukończona rura.
- Jaki współczynnik rozszerzalności osiąga ten młyn i czy jest on udokumentowany w przeliczeniu na ciepło/partię, czy tylko jako ogólny opis procesu?Stopień rozszerzalności wpływa zarówno na tolerancję wymiarową, jak i na resztkowe właściwości mechaniczne. Renomowane huty mogą podać zakres stosowanych proporcji i poprzeć je zapisami procesu, a nie tylko stwierdzeniem marketingowym, że „stosuje się rozszerzanie na zimno”.
- Czy okrągłość (owalność) jest faktycznie mierzona i raportowana, czy tylko nominalna OD?Nominalna średnica zewnętrzna mieszcząca się w tolerancji nie gwarantuje, że okrągłość mieści się w granicach specyfikacji. - Zapytaj konkretnie o zapisy pomiarów owalności/okrągłości, szczególnie w przypadku zamówień o grubych-ścianach i dużych-średnicach, gdzie-nie-okrągłość jest bardziej prawdopodobna.
- Czy w przypadku projektów o klasie kwaśnej lub o wyższym ciśnieniu- wzięto pod uwagę współczynnik rozszerzalności w odniesieniu do wymagań dotyczących wytrzymałości?Wyższe współczynniki rozszerzalności mogą wpływać na ciągliwość i twardość w sposób mający znaczenie w przypadku zamówień kwaśnych (NACE MR0175/ISO 15156) lub zamówień klasy wysokociśnieniowej- (PSL2). Powinno to stanowić część dyskusji technicznej z fabryką, a nie zakładać, że będzie automatycznie zgodne.
- Jakie badania NDT wykonuje się po rozprężaniu, a nie tylko po spawaniu?Należy potwierdzić, że badanie ultradźwiękowe szwu spawalniczego i korpusu rury miało miejsce po etapie rozprężania, ponieważ rozszerzanie może w zasadzie ujawnić lub wpłynąć na defekty, których nie udałoby się wykryć w stanie końcowym podczas badania przed{0}}rozszerzaniem.
- Czy ciśnienie próby hydrostatycznej i czas przetrzymywania odpowiadają specyfikacji projektu, a nie tylko domyślnym parametrom młyna?Parametry testu wodnego (ciśnienie, czas trwania) są często określane według projektu/kodu (np. ASME B31.4, B31.8), a nie pozostawiane domyślnym parametrom młyna. - Potwierdź, że jest to wbudowane w zamówienie, a nie zakładane.
- Czy końcówki muszą zostać-ponownie zaokrąglone lub odpowiednio dobrane w celu dopasowania-w terenie? Czy jest to uwzględnione?W niektórych projektach określono dodatkowe tolerancje-wymiaru końcowego lub ukosowania, bardziej rygorystyczne niż zapewnia to standardowe rozszerzanie na zimno młyna wzdłuż korpusu. Wyjaśnij to osobno, jeśli tolerancje-spawania obwodu są wyjątkowo wąskie.
Często zadawane pytania
Q: Czy rozszerzanie na zimno jest tym samym, co formowanie na zimno?
Odp.: Nie. Formowanie na zimno oznacza kształtowanie płyty w cylinder (etapy U, O, J lub C) bez podgrzewania stali. Rozszerzanie na zimno to odrębny etap - po spawaniu -, podczas którego już-już uformowana i zespawana rura jest rozszerzana promieniowo w celu skorygowania okrągłości i tolerancji wymiarowej. Obydwa zachodzą w temperaturze otoczenia, dlatego czasami terminy są łączone, ale są to różne operacje o różnych celach.
P: Czy rozszerzalność na zimno osłabia szew spawalniczy?
Odp.: Z natury - etap rozprężania nie jest standardową,-uznawaną przez kod częścią produkcji UOE/JCOE, a po-rozszerzaniu badania NDT (UT, badania hydrostatyczne) przeprowadzane są specjalnie po to, aby potwierdzić, że integralność spoiny przetrwa ten proces. Problemy wynikają raczej ze złej kontroli procesu (nadmierny współczynnik rozszerzalności, niespójne stosowanie), a nie z samego rozszerzania na zimno.
P: Dlaczego nie wystarczy po prostu zaokrąglić rury podczas formowania i pominąć rozszerzanie?
Odp.: W praktyce formowanie grubej blachy w cylinder i spawanie jej powoduje wystarczające zróżnicowanie resztkowe, dzięki czemu końcowy etap wymiarowania jest bardziej niezawodny i powtarzalny niż próba utrzymania wąskiej tolerancji okrągłości poprzez samo formowanie, szczególnie przy dużych średnicach i większych grubościach ścianek.
P: Czy wyższy współczynnik rozszerzalności oznacza wyższą jakość?
Odp.: Niekoniecznie -. oznacza to, że potrzebna była większa korekta lub zastosowano większy wymiar, a nie automatycznie „lepsza” rura. Liczy się to, czy zastosowany stosunek jest odpowiedni dla grubości ściany, gatunku i warunków pracy oraz czy uzyskane właściwości mechaniczne nadal spełniają obowiązujące normy.


Popularne Tagi: rura ze stali ciętej na zimno-, Chiny-producenci, dostawcy, fabryka rur ze stali rozciąganej na zimno, DIN standardowa rura lsaw, wydajna rura stalowa, rura lsawowa o wysokiej zawartości, niezawodna rura LSAW, rura LSAW ze stali nierdzewnej, stalowa rura dla morskiej


