


Tianjin Brisk Metalwork Co., Ltd. jest jednym z wiodących producentów i dostawców blach ocynkowanych o dużej średnicy w Chinach. Dysponujemy-wiodącym na świecie sprzętem produkcyjnym i dużymi możliwościami produkcyjnymi. Zachęcamy do zakupu trwałych, ocynkowanych blach o dużej średnicy z naszej fabryki.
Energiczna stal z Tianjin jest jednym z ocynkowanych SHS/RHS o dużej średnicy w Chinach. Nasze produkty eksportujemy głównie na Bliski Wschód, do Azji Południowo-Wschodniej, Europy, Nowej Zelandii i innych regionów. Jeśli chcesz dowiedzieć się więcej o naszych produktach, skontaktuj się z nami i prześlij listę zakupów.
PRODUKT
Energiczna stal z Tianjinskoncentruj się na produkcji i dostarczaniu profili zamkniętych i rur stalowych
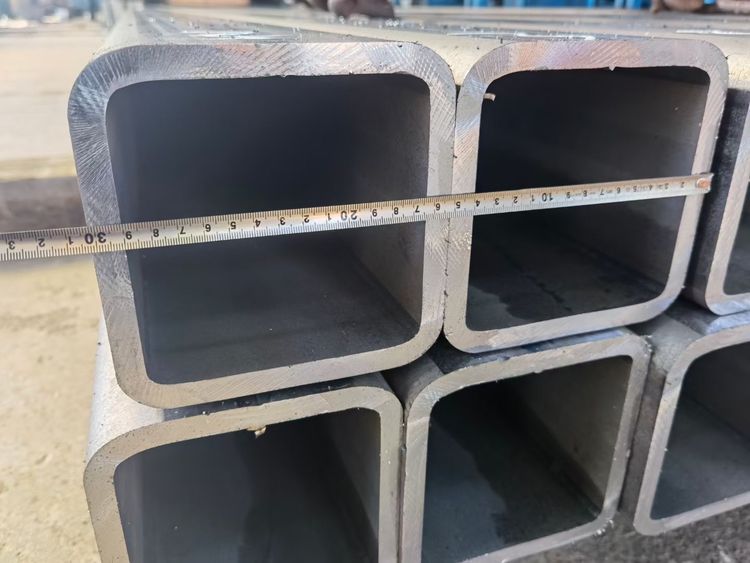
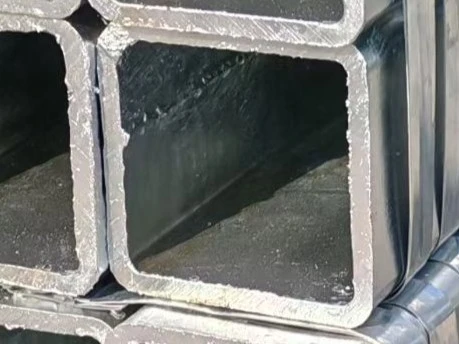
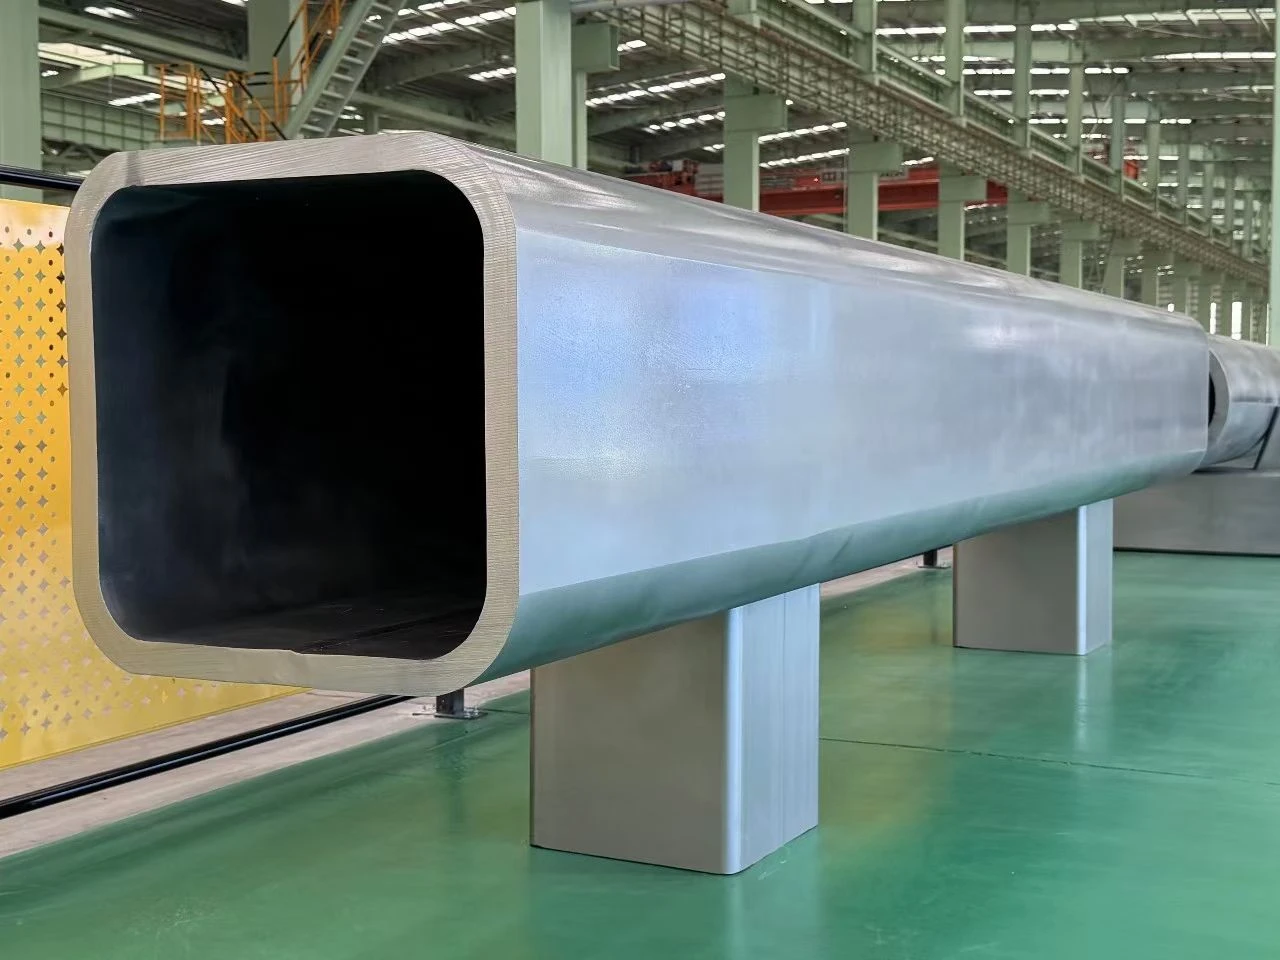
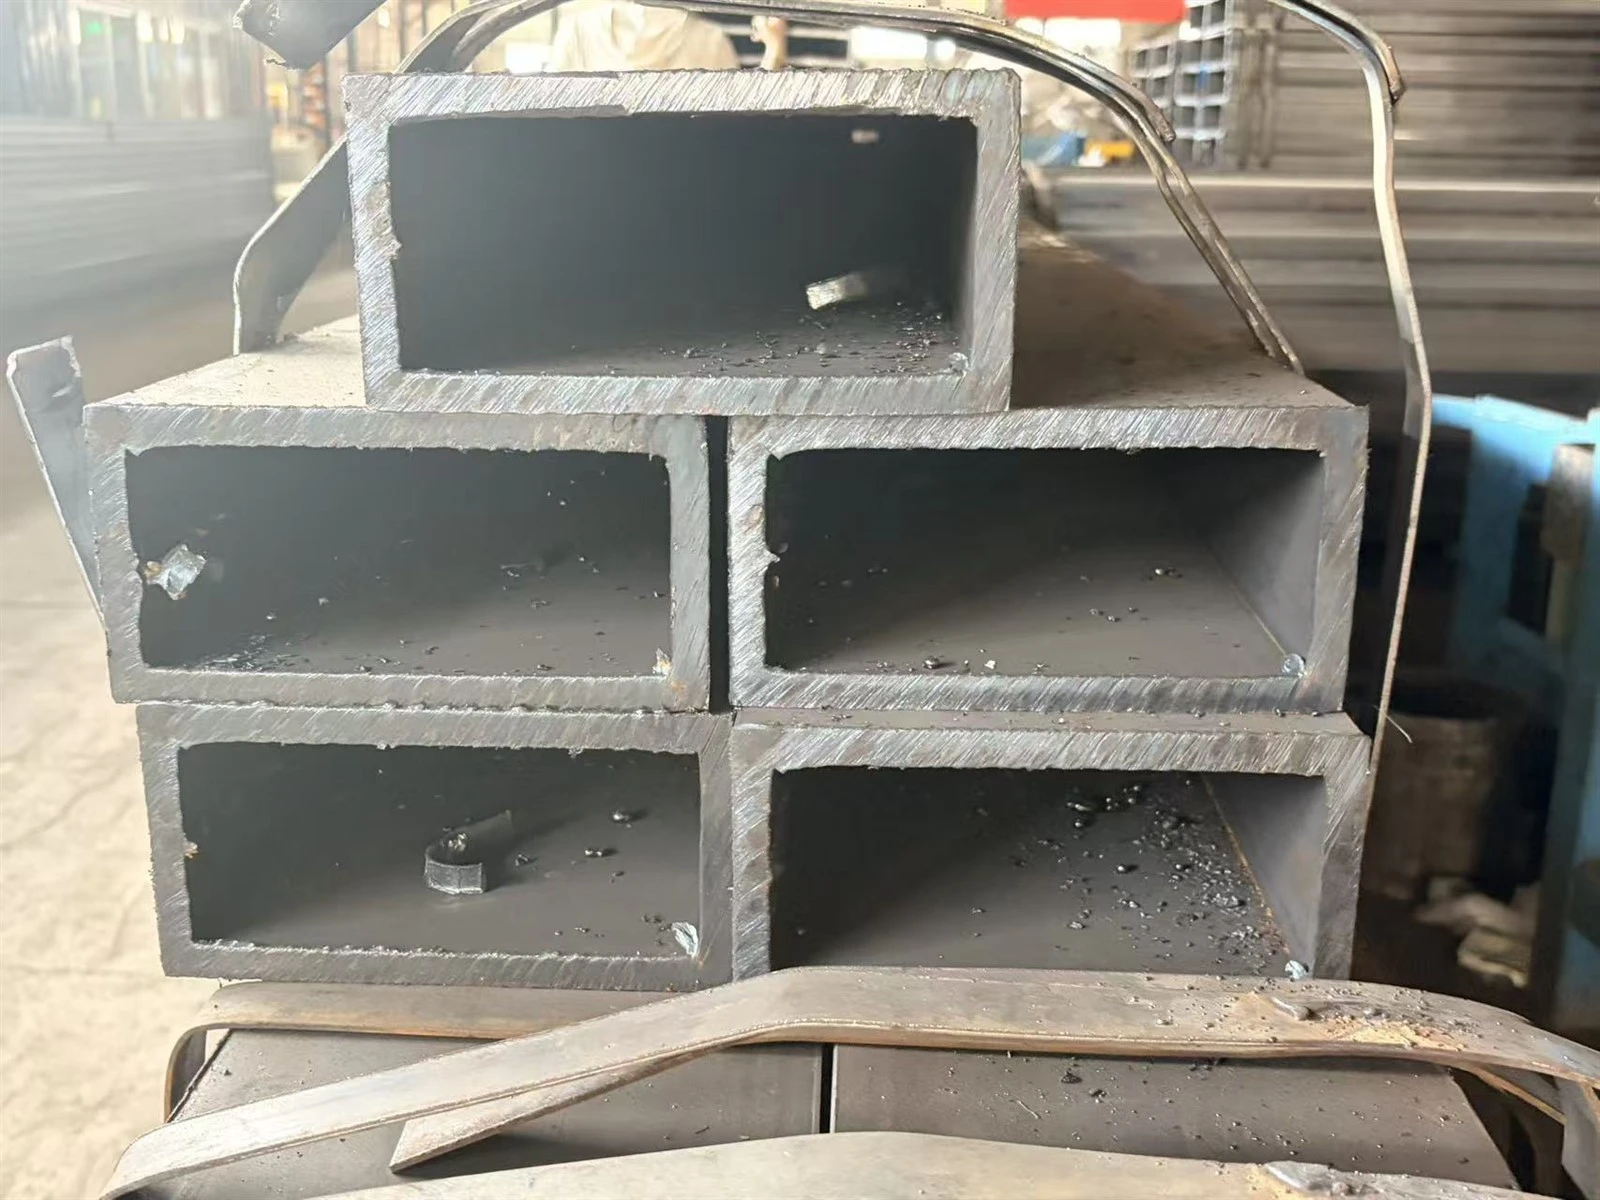
Szybkie odniesienie do specyfikacji
| Przedmiot | Typowy zasięg |
|---|---|
| Kształt | Kwadratowy (SHS) i prostokątny (RHS) |
| Rozmiar zewnętrzny | 20x20 mm do 500x500 mm (wymiary niestandardowe na zamówienie) |
| Grubość ścianki | 2 mm do 25 mm |
| Promień narożnika | Blisko-zeru (prawdziwie ostry narożnik), niezależnie od grubości ściany |
| Dla porównania standardowy-formowany na zimno promień narożnika | Około 2x grubość ścianki (t), naEN 10219 / ASTM-A500 |
| Długość | Do 12 m, dostępne-długości cięcia frezarskiego |
| Stopnie materiałów | S235, S275, S355 (EN); Odpowiednik chemii ASTM A36 / A500 na żądanie |
| Wykończenie powierzchni | Mielone/czarne,-cynkowane ogniowo, gruntowane lub piaskowane |
| Standardowe zastosowanie | Architektoniczna odsłonięta stal, konstrukcja ściany osłonowej, produkcja na zamówienie |
Dlaczego rozmiar zmienia problem cynkowania, a nie tylko koszt
Otwory wentylacyjne i spustowe muszą odpowiadać-przekrojowi poprzecznemu, a nie mieć stały rozmiar.W przypadku małej rurki standardowy otwór odpowietrzający i spustowy z łatwością radzi sobie z tym zadaniem. W przypadku dużych SHS/RHS zamknięta objętość i wyporność uwięzionego powietrza zwiększają się wraz z-przekrojem poprzecznym, więc powierzchnia otworu również musi się z tym skalować. - Wytyczne branżowe rozmiary pustych-przekrojów otworów wentylacyjnych i drenażowych jako procent przekątnej-powierzchni przekroju poprzecznego, a nie płaskiej średnicy. Otwory w dużej sekcji skrzynki są zbyt małe i element może unosić się na wodzie, zamiast całkowicie zanurzać się w cynku, pozostawiając górę niepokrytą lub, co gorsza, zatrzymać wystarczającą ilość powietrza, aby stworzyć realne zagrożenie bezpieczeństwa, gdy sekcja zostanie opuszczona do stopionego cynku.
Duże kawałki mogą przekroczyć czajnik w jednym zanurzeniu.Typowy kocioł do cynkowania ma długość około 12 metrów, chociaż istnieją dłuższe wanny. Długą kolumnę lub belkę SHS/RHS o dużej-średnicy, która przekracza długość kotła, należy-zanurzyć - dwukrotnie z jednego końca, a następnie odwrócić i zanurzyć z drugiego, tak aby obie strefy zachodziły na siebie pośrodku. Wykonane prawidłowo daje pełne pokrycie; wykonane bez planowania, mogą pozostawić widoczną linię zakładek lub cieńszą warstwę powłoki w miejscu styku dwóch stref zanurzenia.
Różnicowa rozszerzalność cieplna powoduje bardziej widoczne zniekształcenia w większym-przekroju.Stal rozszerza się po zanurzeniu w cynku w temperaturze około 450 stopni C, a duża płaska powierzchnia ma większą powierzchnię do nierównomiernego rozszerzania się niż mała. W połączeniu z wszelkimi naprężeniami resztkowymi spawania już obecnymi w przekroju (szczególnie w przypadku-produktów formowanych na zimno zgodnie z EN 10219), duże profile skrzynkowe są bardziej podatne na widoczne wygięcie lub skręcenie po cynkowaniu, jeśli nie zaplanowano punktów odpowietrzania i podnoszenia umożliwiających szybkie i równomierne zanurzenie.
Jednorodność powłoki na dużej płaskiej powierzchni jest prawdziwą zmienną, a nie tylko formalnością kontrolną.Zawartość krzemu w stali (efekt Sandelina) wpływa na grubość i kruchość powłoki cynkowej, a efekt ten jest bardziej widoczny wizualnie na dużej, nieuszkodzonej płaskiej powierzchni niż na małym profilu, gdzie nieregularności powierzchni są mniej zauważalne. Potwierdzenie zawartości krzemu w stali przed cynkowaniem ma większe, a nie mniejsze znaczenie w miarę powiększania się czoła.
Planowanie dużego SHS/RHS do-cynkowania ogniowego
- Porównaj długość gotowego elementu z długością kotła galwanizera. - dłuższe elementy wymagają planu podwójnego-zanurzenia uzgodnionego przed produkcją, a nie po.
- Rozmiar otworów wentylacyjnych i spustowych należy dostosować do rzeczywistego-przekroju elementu, a nie do standardowego rozmiaru-otworu na małą rurkę-. Omów wymaganą powierzchnię otworu z cynkownicą na etapie projektowania.
- Umieścić otwory wentylacyjne w najwyższym punkcie, a otwory spustowe w najniższym, aby uzyskać rzeczywisty kąt zanurzenia stosowany przez cynkownicę, ponieważ duże elementy są często zanurzane pod mniejszym kątem niż mała rura ze względów manipulacyjnych.
- Przed cynkowaniem sprawdź zakres zawartości krzemu w stali za pomocą walcarki, szczególnie w przypadku dużych płaskich-sekcji licowych, gdzie wygląd powłoki jest najbardziej widoczny.
- Uzgodnij z galwanizatorem lokalizację punktów podnoszenia, aby element mógł zostać zanurzony i wyjęty szybko i równomiernie, minimalizując czas dostępny na nierównomierną rozszerzalność cieplną powodującą odkształcenie.
- W przypadku elementów podwójnie-zanurzanych należy wcześniej potwierdzić lokalizację strefy nakładania się i po cynkowaniu sprawdzić grubość powłoki szczególnie w tym pasie.
- Sprawdź grubość powłoki w wielu punktach dużych płaskich powierzchni, a nie tylko na końcach, ponieważ grubość może różnić się bardziej na większej powierzchni, niż sugerowałyby średnie branżowe z testów-małych rurek.
Gdzie stosuje się duże ocynkowane SHS/RHS
Słupy konstrukcyjne przemysłowe i magazynowe.Duże kolumny skrzynkowe narażone na działanie warunków atmosferycznych lub wilgotne środowisko wewnętrzne (przetwórstwo żywności, chłodnie), gdzie ochrona przed korozją przez cały okres użytkowania budynku ma większe znaczenie niż początkowy koszt powłoki.
Wieże transmisyjne i telekomunikacyjne.Duże nogi i usztywnienia-o przekroju skrzynkowym wystawione na działanie czynników atmosferycznych na zewnątrz przez dziesięciolecia i z ograniczonym dostępem konserwacyjnym.
Elementy konstrukcji mostowych i morskich.Mola, systemy odbojnic i dźwigary skrzynkowe, w przypadku których w środowiskach o wysokiej-korozyjnej często wymagane jest cynkowanie i system malowania duplex.
Duże bramy, ogrodzenia i ramy ogrodzeń.Obwodowe konstrukcje zabezpieczające wykorzystujące ponadwymiarową sekcję skrzynkową, zapewniającą zarówno wytrzymałość, jak i celowo ciężki profil wizualny.
Sprawa warta poznania
Producent wysłał partię kolumn skrzynkowych o wymiarach 400 x 400 x 12 mm do cynkowania, wywierconych z użyciem tego samego układu otworów wentylacyjnych i spustowych, którego ich warsztat zwykle używa w przypadku rur 150 x 150 mm. Liczba otworów była wystarczająca, ale ich całkowita powierzchnia była zdecydowanie za mała w stosunku do zamkniętej objętości większej części. Podczas zanurzania kilka elementów nie zanurzyło się całkowicie przy pierwszej próbie, co wymagało od galwanizatora ręcznego usunięcia uwięzionego powietrza, zanim kawałki zatoną -. Jest to wolniejszy i mniej kontrolowany proces, który pozostawia nierówną powłokę w pobliżu punktów odpowietrzających na więcej niż jednym elemencie. Przeróbka nie była spowodowana złą stalą lub złą kąpielą galwaniczną; był to wzór otworów dostosowany-do niewłaściwego przekroju. Potwierdzenie powierzchni otworu wentylacyjnego i spustowego w porównaniu z rzeczywistym rozmiarem gotowej sekcji, a nie standardem warsztatowym przeniesionym z mniejszych prac, pozwoliłoby tego uniknąć.
Często zadawane pytania
P: Czy większy przekrój skrzynkowy wymaga grubszej powłoki cynkowej niż mały?
Odp.: Grubość powłoki zgodnie z normami EN ISO 1461 i ASTM A123 zależy głównie od klasy grubości stali, a nie od całkowitego rozmiaru przekroju. - Większa grubość ścianki na dużej sekcji zazwyczaj odpowiada wymaganiu grubszej powłoki, ale decyduje o tym grubość ścianki, a nie sam wymiar zewnętrzny.
P: Czy duży SHS/RHS można uszczelnić zamiast wentylować, jeśli wygląd ma znaczenie?
O: Nie. Uszczelnianie pustej sekcji przed cynkowaniem-zanurzeniowym stwarza ryzyko niebezpiecznego wzrostu ciśnienia, ponieważ uwięzione powietrze i wilgoć szybko nagrzewają się w stopionym cynku, co może spowodować rozerwanie sekcji. Otwory wentylacyjne i spustowe są wymogiem bezpieczeństwa w równym stopniu, jak wymogi dotyczące jakości-powłoki, dlatego należy je zaplanować w projekcie, a nie traktować później.
P: Czy podwójne-zanurzanie pozostawi widoczny ślad na gotowym kawałku?
Odpowiedź: Można, jeśli strefa nakładania się nie jest zaplanowana i skontrolowana. Prawidłowo wykonane podwójne-zanurzenie, z zakładką umieszczoną w miejscu-o słabej widoczności i grubością powłoki zweryfikowaną w poprzek pasma, generalnie daje akceptowalne wykończenie -, ale warto omówić orientację zanurzenia z cynkownicą przed produkcją, jeśli element będzie widoczny wizualnie.
P: W jakim stopniu rozmiar wpływa na koszt cynkowania dużych SHS/RHS?
O: Oprócz prostego kosztu cynku na-kilogram, duże sekcje wymagające podwójnego-zanurzenia, niestandardowej konstrukcji odpowietrzającej/drenującej lub dodatkowej obsługi w celu kontroli zniekształceń zazwyczaj wiążą się z wyższymi kosztami w porównaniu ze standardowym cynkowaniem małych-rur-, na które warto zaplanować budżet na etapie wyceny, zamiast zakładać stałą stawkę za-tonę dla dowolnego rozmiaru.


Popularne Tagi: ocynkowane shs/rhs o dużej średnicy, Chiny producenci, dostawcy, fabryki ocynkowane shs/rhs o dużej średnicy, Pustka odcinka stali węglowej, Kwadratowy rozdział utworzony przez zimno, Elastyczna pusta sekcja, Przewaga sekcji pustej, Rozwiązanie zastosowania sekcji pustej sekcji, czas realizacji zamówienia na profile zamknięte


